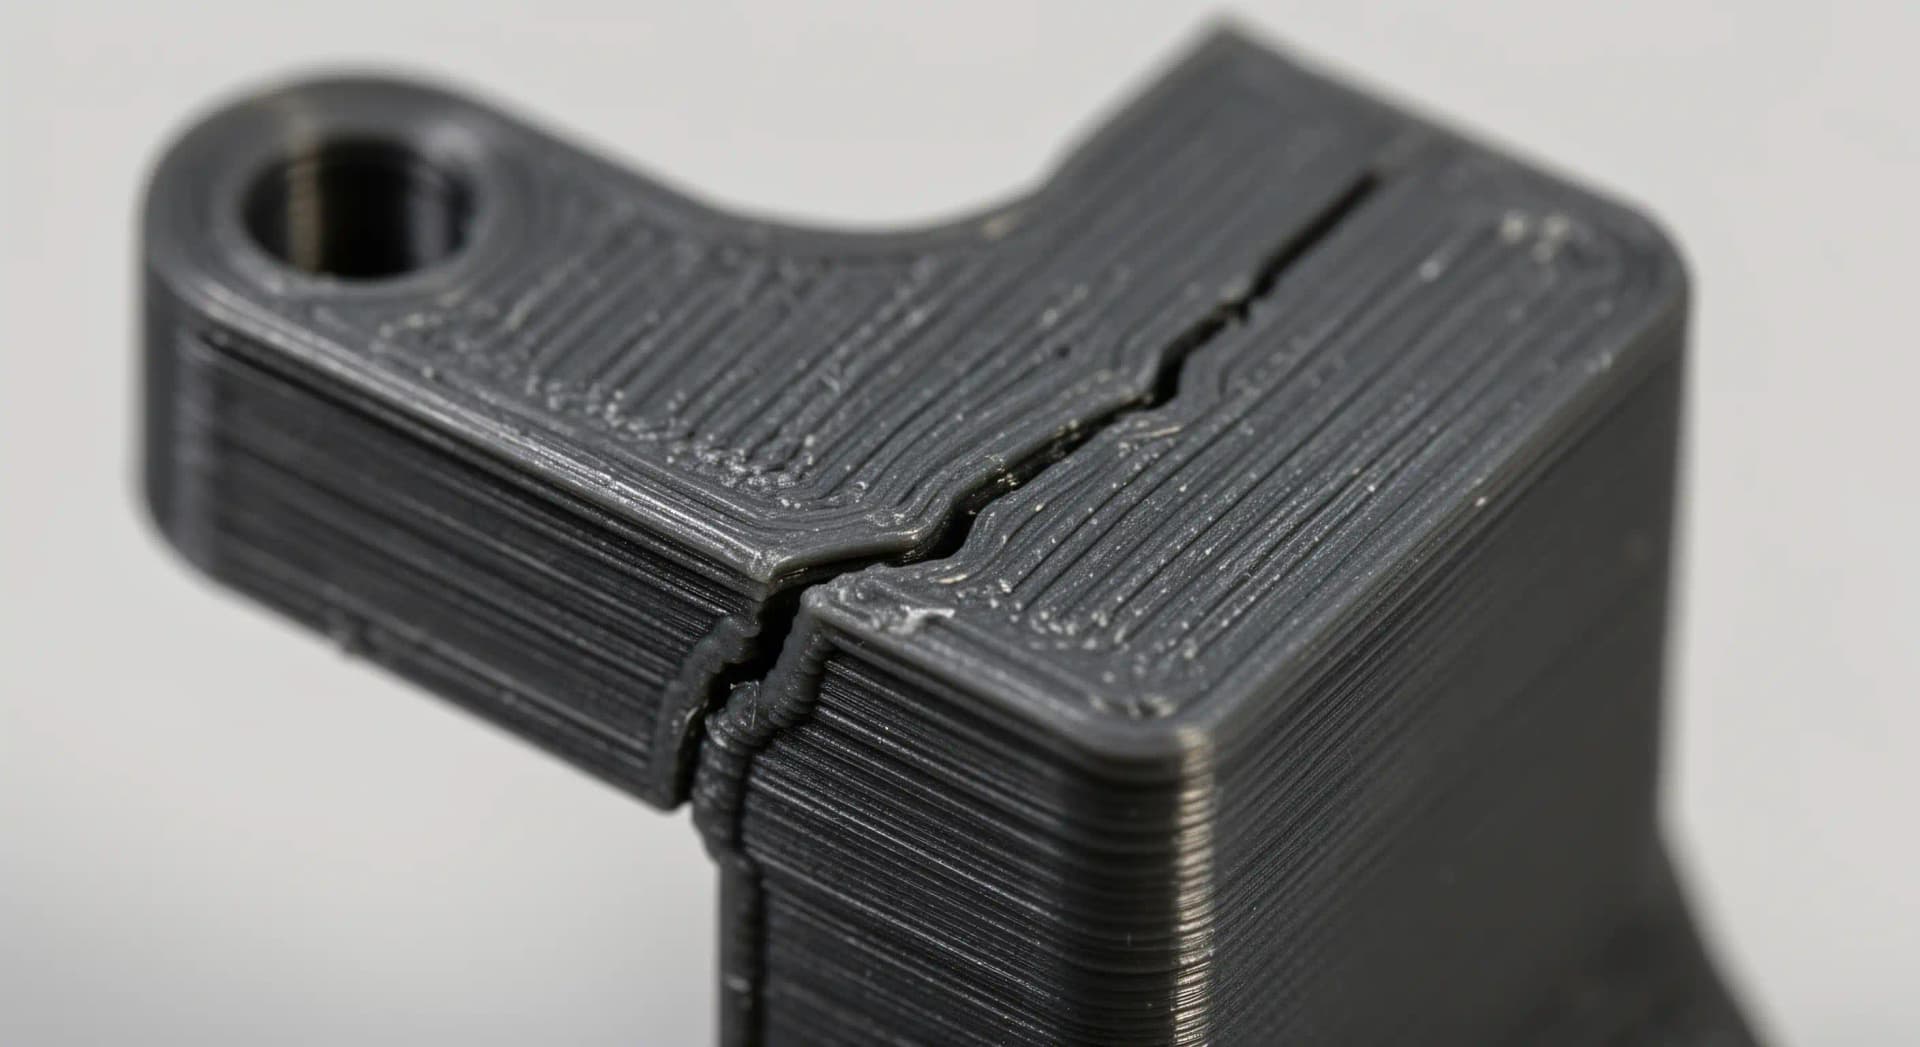
Votre pièce n'est pas ratée. Elle est bien imprimée, dans le mauvais sens. Une pièce FDM n'a pas la même résistance partout : elle est solide dans le plan des couches, nettement moins entre elles. Le bureau d'études Rigid Prints pose la règle en une phrase, « FDM parts are anisotropic, they're stronger across the print plane than between layers », et c'est tout le problème de quiconque imprime une équerre, un crochet ou un support qui doit tenir une charge.
L'anisotropie, en pratique, ça se règle avant le lancement de l'impression, pas après la casse. Trois réglages : l'orientation de la pièce sur le plateau, la hauteur de couche par rapport au diamètre de buse, et le remplissage. Le premier est de loin le plus rentable.
Le chiffre qui fait peur : entre 30 et 45 % de perte#
Sur une équerre chargée perpendiculairement aux couches, la perte atteint « 30-45 % » par rapport à la même pièce chargée dans le plan, avance Rigid Prints. Le banc de test de CNC Kitchen, lui, a mesuré plus sévère : sur des crochets d'essai en Prusament PLA imprimés sur une Prusa MK2.5 avec une buse en acier trempé de 0,4 mm, en positions debout et couchée, « every standing value was at least 50 % below the lying ones ». Autrement dit, la même pièce perd au moins la moitié de sa résistance selon la façon dont elle est posée sur le plateau.
Ce n'est pas un détail de laboratoire. C'est la différence entre un crochet qui tient une caisse d'outils et un crochet qui lâche.
Les matériaux ne sont pas égaux devant les couches#
Rigid Prints publie une table de la traction en Z rapportée à la valeur dans le plan, sur des profils d'impression par défaut. Les chiffres sont approximatifs et dépendent de la machine, mais l'ordre de grandeur est parlant.
| Matériau | Résistance en Z rapportée au plan | Ce que ça change |
|---|---|---|
| PETG | environ 75 % | le meilleur collage de couche des matériaux courants |
| TPU | environ 70 % | les vitesses lentes donnent la meilleure fusion |
| PLA | environ 65 % | porter les charges dans le plan, pas empilées |
| ABS | environ 60 % | enceinte fermée, les courants d'air ruinent l'adhérence |
| ASA | environ 60 % | même contrainte d'enceinte que l'ABS |
| PA-CF | environ 55 % | les fibres ne renforcent que dans le plan |
Le plus contre-intuitif concerne le carbone. Un composite chargé en fibres renforce dans le plan, et c'est pourtant le matériau de la table où l'orientation compte le plus : « Fibres only reinforce in-plane. Orient critical loads in XY. » Choisir un filament à fibres pour une pièce dont la charge s'exerce perpendiculairement aux couches, c'est payer le renfort au mauvais endroit. Le tour d'horizon des filaments techniques détaille ce que ces gammes coûtent et valent, et le test de la Creality SparkX i7 montre ce que la machine elle-même change au résultat.
La hauteur de couche a une limite physique, pas esthétique#
On règle la hauteur de couche pour la finesse des détails. CNC Kitchen a testé six valeurs, de 0,05 à 0,4 mm, et le résultat ne suit pas l'intuition : en position couchée, les éprouvettes de 0,05 à 0,2 mm « failed around 80 kg », celles de 0,3 mm cassent nettement plus tôt et celles de 0,4 mm bien pire. En position debout, même histoire, avec 0,15 mm au plus haut et 0,3 mm qui « holding only half ».
La règle à retenir n'est pas un chiffre absolu mais un rapport : « past a ratio of 2, so layers thicker than half the nozzle, strength starts to suffer. With a 0.4 mm nozzle, stay at or below 0.2 mm for strong parts. » Buse de 0,4 mm, couches à 0,2 mm maximum si la pièce doit encaisser. Descendre à 0,1 mm n'achète rien en solidité, seulement du temps : le temps d'impression est inversement proportionnel à l'épaisseur de couche.
Il y a aussi un effet statistique, et il est logique : plus une pièce a de couches, plus elle présente de maillons, donc plus la probabilité d'un maillon faible augmente. Une chaîne longue casse plus souvent qu'une chaîne courte. C'est aussi le terrain de l'assistance par IA des défauts d'impression, qui surveille la couche pendant qu'elle se dépose.
Trois cas concrets où l'orientation décide de tout#
Le premier est le bossage de vissage. Un bossage imprimé debout, avec la charge qui tire perpendiculairement aux couches, « will shear off » ; couché, il est « several times stronger ». Deuxième cas, le clip et l'encliquetage : une languette imprimée debout « snaps on the first flex », posée à plat elle travaille dans son plan. Troisième cas, la pièce cosmétique : les faces esthétiques se placent vers le haut ou sur le côté, car la face du dessous prend la texture du plateau.
Le gain est gratuit. « The same PLA part can be twice as strong simply by laying it down differently on the bed. » Personne ne paie deux fois plus cher un filament pour doubler la solidité ; on obtient le même résultat en changeant la pièce de position avant le tranchage. Et si le sujet devient le matériau plutôt que la position, la bi-résine multi-matériaux ouvre un autre chantier. Le guide complet de l'impression 3D pour débutants pose, lui, les autres réglages.
Le remplissage, deuxième réglage, au rendement décroissant#
Augmenter le remplissage renforce, mais pas linéairement. D'après Rigid Prints, doubler le remplissage de 30 à 60 % « only adds about 25 % strength, but adds nearly 80 % to print time and material cost ». La zone utile pour la plupart des pièces se situe entre 20 et 30 % en gyroid. Autrement dit : si une pièce casse, la première question n'est pas « combien de remplissage », c'est « dans quel sens elle est posée ».
Faut-il alors choisir un matériau plus cher ou une meilleure orientation ? Mon avis, discutable : l'orientation d'abord, systématiquement. Le choix du matériau vient après, quand la géométrie ne suffit plus, et c'est dans cet ordre qu'on évite d'acheter du PA-CF pour une pièce qui cassait juste dans le mauvais sens.
FAQ#
Pourquoi ma pièce imprimée en 3D casse-t-elle toujours au même endroit ?#
Parce que les couches sont des plans de faiblesse. Une charge perpendiculaire aux couches rencontre l'adhérence entre filaments, pas le matériau lui-même. Sur les mesures citées, la perte atteint 30 à 45 % sur une équerre, et au moins 50 % sur les crochets testés en position debout.
Quelle hauteur de couche pour une pièce solide ?#
Avec une buse de 0,4 mm, rester à 0,2 mm ou moins. Le repère est le rapport entre diamètre de buse et épaisseur de couche : au-delà d'un facteur 2, la solidité chute. Descendre sous 0,15 mm n'améliore pas la résistance ; cela allonge seulement le temps d'impression.
Le PETG est-il vraiment plus solide que le PLA ?#
Dans le plan, pas forcément. Entre les couches, oui : la table rapporte environ 75 % pour le PETG contre environ 65 % pour le PLA, ce qui en fait le matériau courant le plus proche d'un comportement homogène.
Un filament carbone change-t-il le problème ?#
Il le déplace. Les fibres ne renforcent que dans le plan : le PA-CF est le matériau de la table où l'orientation compte le plus, avec environ 55 % de résistance rapportée dans l'axe Z.
Sources#
- Rigid Prints, FDM orientation and part strength, Z vs XY, consulté le 2026-10-12
- CNC Kitchen, The influence of layer height on the strength of FDM 3D prints, consulté le 2026-10-12
- Imprimeur3DPro, Orientation impression 3D FDM : les bonnes pratiques, consulté le 2026-10-12